


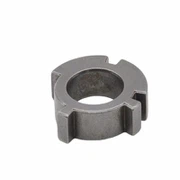
Ozubené koleso brzdového ramena PM Sintrovaný diel
Pri výrobe ozubených kolies práškovou metalurgiou platí, že čím vyššia je hustota materiálu, tým vyššie sú jeho fyzikálne a mechanické vlastnosti. Inými slovami, hustota a distribúcia komponentov prevodovky práškovej metalurgie bude určovať výkon produktu. Preto počas procesu ladenia a lisovania foriem na ozubenie práškovej metalurgie je hustota jednej skrinky nevyhnutnou skúškou.
Predstavenie výrobku
|
Ozubené koleso brzdového ramena PM sintrovaná časť |
||||||
|
Položka |
Materiál |
Proces produkcie |
Teplota spekania |
Pleseň |
Vlastné |
|
|
Ozubené koleso brzdového ramena prášková metalurgia |
440c |
Prášková metalurgia |
1550 stupňov |
Na prispôsobenie |
Áno |
|
|
Chemické zloženie |
C :0.95-1.20 Si: Menšie alebo rovné 1.00 Mn: Menšie alebo rovné 1.00 S : Menšie alebo rovné 0,030 P : Menšie alebo rovné 0,035 Kr:16.00-18.00 Ni:povolené obsahovať menšie alebo rovné 0.60 |
|||||
|
Dostupné materiály |
Nízko uhlíková nehrdzavejúca oceľ, zliatina titánu (Ti, TC4), zliatina medi, zliatina volfrámu, tvrdá zliatina, zliatina pre vysoké teploty (718, 713) |
|||||
Výhody produktu
|
Hladkosť |
Rozmerová presnosť |
Hustota produktu |
Ošetrenie vzhľadu |
Primeraná hmotnosť |
|
Drsnosť 1-5μm |
(±{{0}},1 percenta -±0,5 percenta ) |
92-95 percent |
Zrkadlový odraz |
0.03g-400g) |
|
Mechanické vlastnosti |
Tvrdosť: žíhaná, menšia alebo rovná 269HB; Kalenie a popúšťanie, Väčšie alebo rovné 58 HRC Mechanické správanie: Vnútorné napätie (250 N/mm2) Pevnosť v ťahu (560 N/mm2) EL(18 percent) HB(250) |
|||
|
Tepelné spracovanie |
1) žíhanie, pomalé chladenie pri 800-920 stupňoch; 2) Kalenie, chladenie oleja pri 1010-1070 stupňoch; 3) Temperovanie, rýchle ochladzovanie pri 100-180 stupňoch; 4. Teplota predohrevu, 649 stupňov -816 stupňov . |
|||
Pri konštrukcii ozubených kolies práškovej metalurgie v procese lisovania dôjde v dôsledku analýzy rôznych problémov a príčin k poruchám zhutňovania, ktoré u nás vedú k zošrotovaniu dielov práškovej metalurgie. Aké chyby sa teda často objavujú v procese zhutňovania ozubených kolies práškovou metalurgiou?
1. Kompaktná hustota nespĺňa konštrukčné požiadavky
Pri výrobe ozubených kolies práškovou metalurgiou platí, že čím vyššia je hustota materiálu, tým vyššie sú jeho fyzikálne a mechanické vlastnosti. Inými slovami, hustota a distribúcia komponentov prevodovky práškovej metalurgie bude určovať výkon produktu. Preto počas procesu ladenia a lisovania foriem na ozubenie práškovej metalurgie je hustota jednej skrinky nevyhnutnou skúškou. Pri skúške hustoty je potrebné poznamenať, že s rôznymi štruktúrami a požiadavkami na tlakový polotovar by sa malo zaobchádzať odlišne.
2. Veľkosť okrúhlej vzorky nespĺňa požiadavky
Radiálny rozmer alebo rozstup nie je určený
2.1 Môžu sa vyskytnúť problémy s dizajnom alebo výrobou formy. Ak sa chyba dá odstrániť úpravou procesu (teda úpravou zloženia prášku, hustoty zhutnenia, procesu spekania a pod.). ). Dá sa to aj napraviť, inak sa zošrotuje len pleseň.
2.2 Nekvalifikované pre rôzne rozmery v axiálnom smere
Môžete upraviť a stabilizovať axiálne rozmery pre nekrokové valcové prsné polotovary, úpravu prášku, zmenu zhutnenia alebo predĺženie doby zdržania atď. Pre krokový tlakový polotovar upravte tvarovaciu polohu kombinovaného razidla, pomer prášku každej stanice , rýchlosť chodu plávajúceho razníka atď., aby ste zmenili výšku kroku.
3. Tolerancia tvaru a polohy je mimo tolerancie
3.1 Priamosť
Príčiny priamosti mimo tolerancie zahŕňajú: nerovnosť formy, nerovnomerné rozloženie hustoty surového telesa, nerovnomerná hrúbka steny surového telesa atď.
3.2 Paralelnosť
Medzi príčiny mimotolerančnej rovnobežnosti patrí: mimotolerančná rovnobežnosť formy, nerovnomerné plnenie prášku atď.
3.3 Sústrednosť
Dôvody rozdielu v koaxiálnosti sú: presnosť formy je príliš nízka, presnosť lisovacích nástrojov a zariadení je nízka, inštalácia formy nespĺňa požiadavky a šaty nie sú jednotné.
Keď je prietok prášku vhodný, presnosť formy spĺňa konštrukčné požiadavky a presnosť lisovacích nástrojov a zariadení spĺňa požiadavky na inštaláciu, tolerancia tvaru a polohy súvisí hlavne s distribúciou hustoty výlisku. Keď sa určí spôsob lisovania, rozdelenie hustoty výlisku priamo súvisí s účinkom plnenia prášku. .
4. Nekvalifikovaný vzhľad
Vysoká drsnosť, nadmerné otrepy, poklesnuté hrany a rohy, drsnosť a praskliny sú bežné chyby nášho kompaktného dizajnu.
Vyššie uvedené je úvodom do defektov vznikajúcich počas procesu tvárnenia polotovarov ozubených kolies práškovou metalurgiou. Pri tvarovaní polotovarov práškovou metalurgiou je veľa chýb, ktoré však vedú k zošrotovaniu produktu. Chyby, ktoré sa nedajú ľahko nájsť, sú: nerovnomerná hustota a praskanie polotovaru, preto je potrebné venovať osobitnú pozornosť.
Qinhuangdao Zhongwei Precision Machine Parts Co., Ltd. je profesionálna spoločnosť, ktorá vyrába a prevádzkuje konštrukčné diely práškovej metalurgie a sériové výrobky práškovej metalurgie. Vitajte na nákupe!
Proces vstrekovania kovov

Detekčné systémy




Zaslať požiadavku
